EN
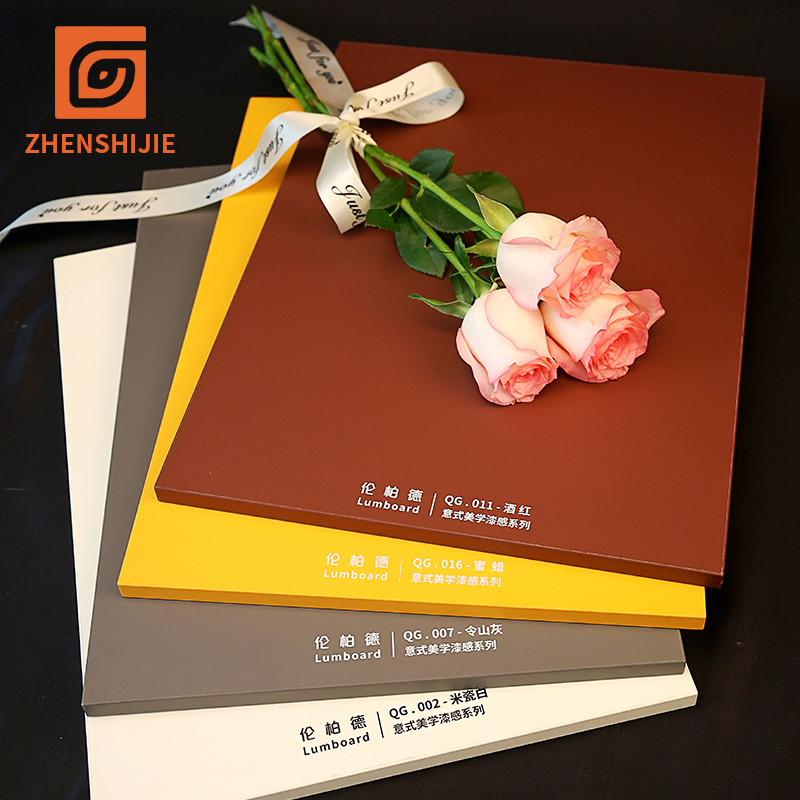
輸出用合板の納品において、色ムラは海外プロジェクトのバイヤーや家具メーカーにとって最も重要な品質課題の一つです。コンテナ単位で合板の色にばらつきが見られる場合、組み立て後の家具は見た目上の不均一を招きます。その結果、支払額の減額や全貨物の拒否といった事態に至り、返送運賃、再加工費用、および輸送損失など、多額のコスト負担を強いられることになります。色ムラの根本原因を正確に把握し、標準化された検査手順を確立することは、サプライヤーとバイヤー双方にとって、紛争を未然に防ぎ、海外プロジェクトを円滑に遂行するために不可欠です。
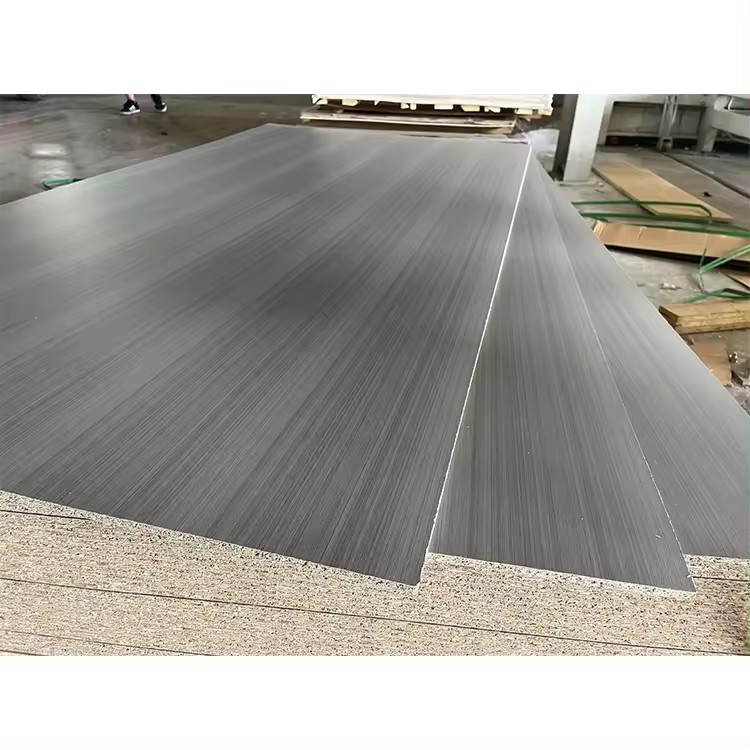
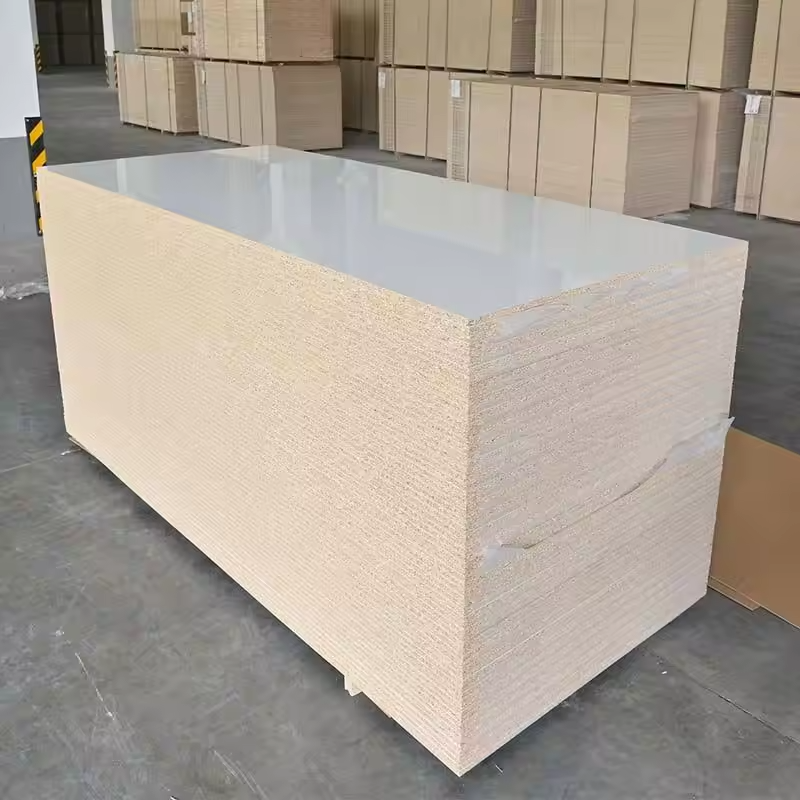
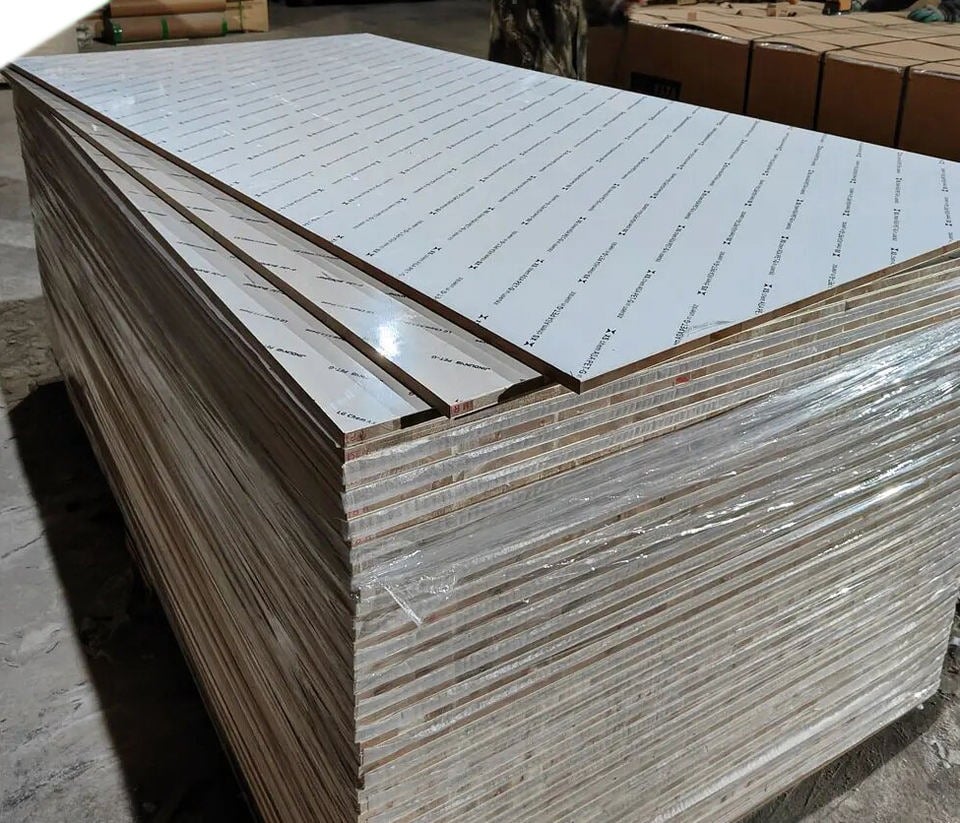
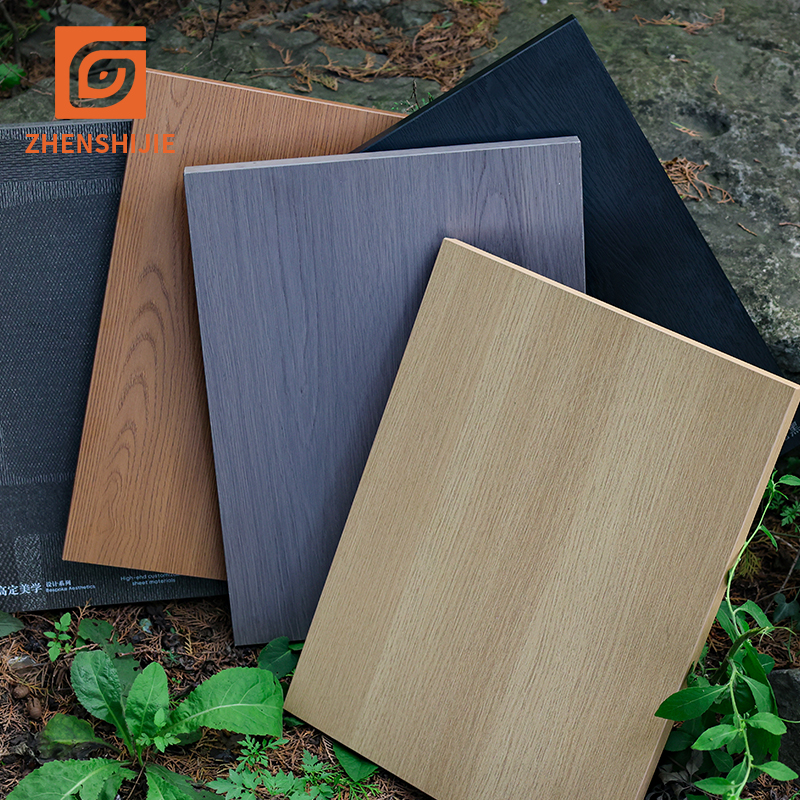
ボードの色ムラは、主に3つの要因に起因します:原材料、製造工程、および保管・照明環境です。ロット間の原材料の差異が最も一般的な原因であり、基材、装飾フィルム、装飾紙のベースカラーにおいて、異なるロット間で自然にわずかなばらつきが生じます。同一のカラーコードを指定した場合でも、PETフィルム、メラミン含浸紙、PVC貼りフィルムなどにおける顔料の配合比率に微小な変化が生じ、それがボード表面に色の違いとして現れます。こうした色の差異は、複数のロットにまたがって大量注文が生産される際に特に顕著になります。
製造工程のパラメーターの変動も、色ムラの原因となります。熱圧着工程における温度・圧力・保持時間の不安定さは、表面材の色再現性に影響を与えます。例えば、メラミン板の熱圧着温度が高すぎると表面色が濃くなるほか、PETフィルムのラミネート工程でローラーの温度分布が均一でないと、明暗の斑(はん)が生じます。また、生産ラインで素材のロールを切り替えたり、停止後に再稼働したりする際にも、色の不均一が頻発します。
保管環境や照明環境の影響は、しばしば見落とされがちです。倉庫内で強い光や高温、高湿度に長期間さらされると、表面材が劣化・退色してしまいます。同一ロット内でも、窓際など直射日光に当たったボードと、光から遮られた場所に保管されたボードとでは、目立つ色ムラが生じることがあります。さらに、光源によって色の見え方が変わります。標準的な室内照明下で見たボードと自然光下で見たボードでは、見た目の色が大きく異なることが多く、こうした差異が、多くの検品トラブルの根本原因となっています。
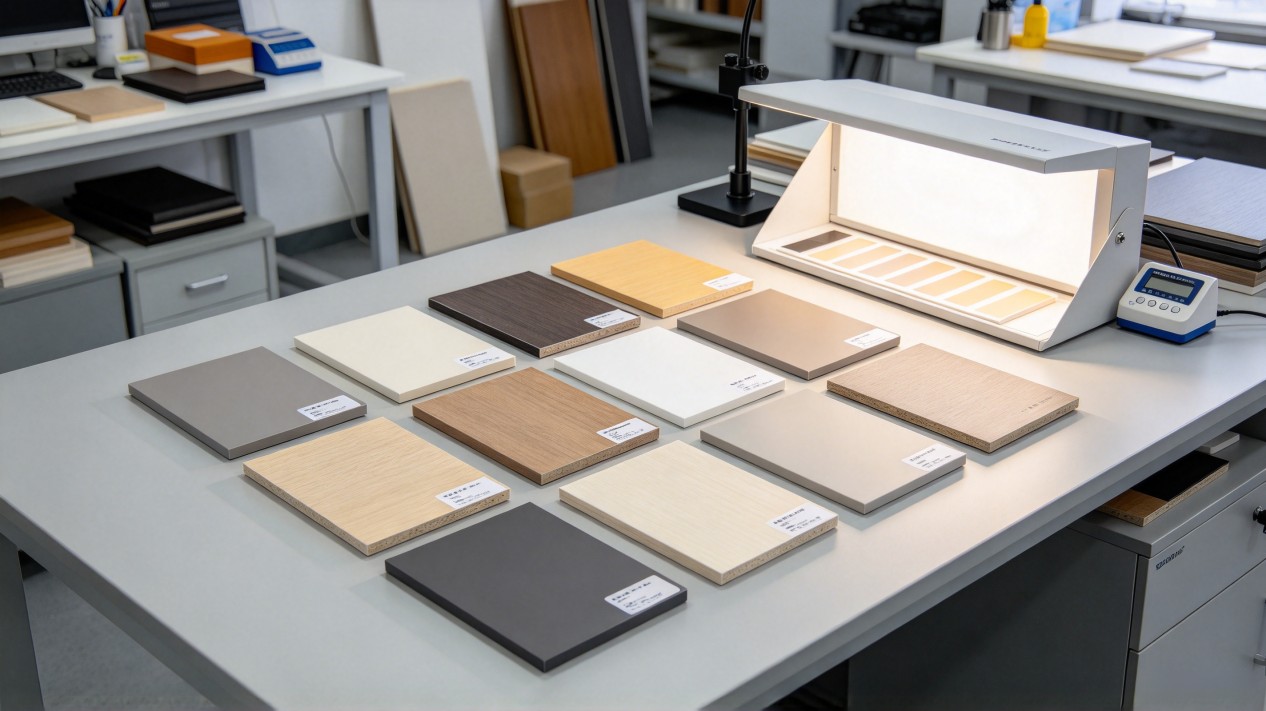
色ムラの効果的な管理には、標準化された検査プロセスが必要です。輸出向け注文の検査では、固定光源を備えた標準色調合用ライトボックスを優先的に使用し、自然光と蛍光灯を交互に切り替えて比較することは避けてください。サンプル比較の際は、検査対象の板を平らに置き、顧客承認済みの基準サンプルと正確に並べ合わせ、観察角度を一定に保ち、傾斜した状態での観察は行わないでください。
輸出向け注文の検査における実務上のポイントは以下のとおりです。
1.各出荷前にサンプリングを行い、顧客承認済みの基準サンプルと比較して、色が許容範囲内であることを事前に確認します。
2.販売契約書において色差の許容限界を明確に定義し、業界ではわずかな自然な色ムラが通常である旨をあらかじめ顧客に周知・説明し、期待値を適切に管理します。
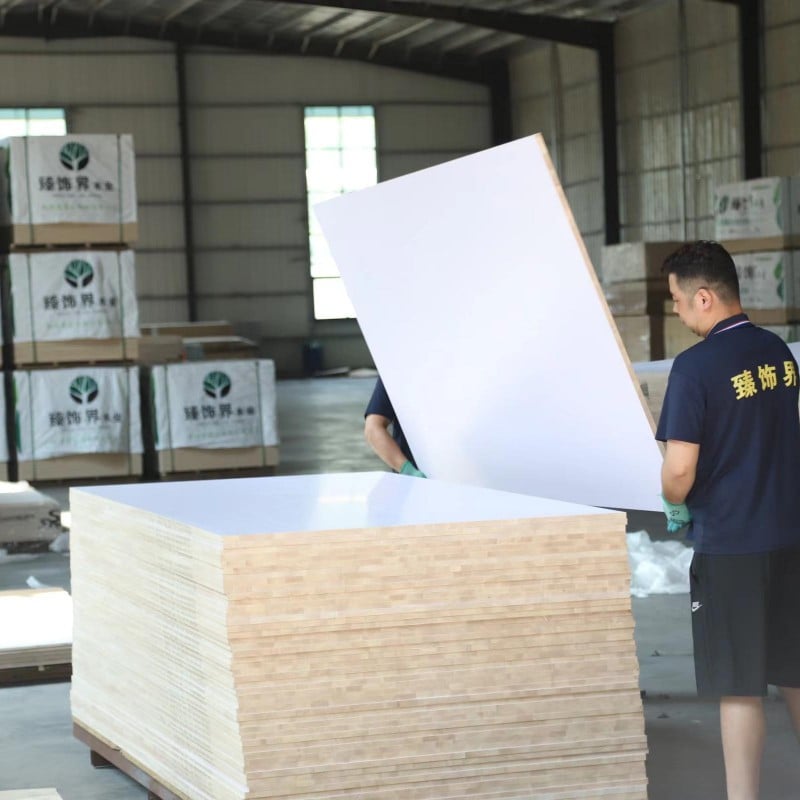
3. 単一プロジェクトにおいては、可能な限り同一ロットから基板の製造および出荷を行うことで、異なるロット間の混在を避けてください。
4. 完成品倉庫は光および湿気から保護し、基板を直射紫外線(例:窓際など)にさらさないよう注意してください。また、温度および湿度を安定させることで、表面処理の色あせを遅らせます。
多くの購入者は、「同じ色番号の基板であれば、色ムラがまったくないはずだ」と誤解しています。しかし、基板業界では、色差を完全にゼロにすることは極めて困難です。木材の木目による自然な明度・濃度のばらつきは、通常の範囲内とみなされます。納入前にサプライヤーとバイヤーの間で受入基準を明確にすることで、納品後のトラブルを大幅に削減できます。
まとめると、板材の色ムラは完全に排除することは困難ですが、生産条件を安定させ、ロット単位での生産スケジュールを組み、色検査手順を標準化し、適切な保管管理を行うことで、顧客が許容できる範囲内に抑えることが可能です。サプライヤーが工程全体を厳密に管理し、バイヤーが入荷検査を確実に実施すれば、色に関するクレームを最小限に抑え、海外向け家具・建具プロジェクトの安定納入を確保できます。
 最新ニュース
2026-10-15
2026-10-12
2026-10-06
山東省真世傑(シャンドン・ジェンシージエ)—— キャビネット、キッチン、家具向けPETおよびメラミン化粧合板の中国信頼メーカー。MDF、合板、パーティクルボードなど各種基材に対応。サイズ、質感、仕上げはすべてカスタマイズ可能。
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. プライバシーポリシー