EN
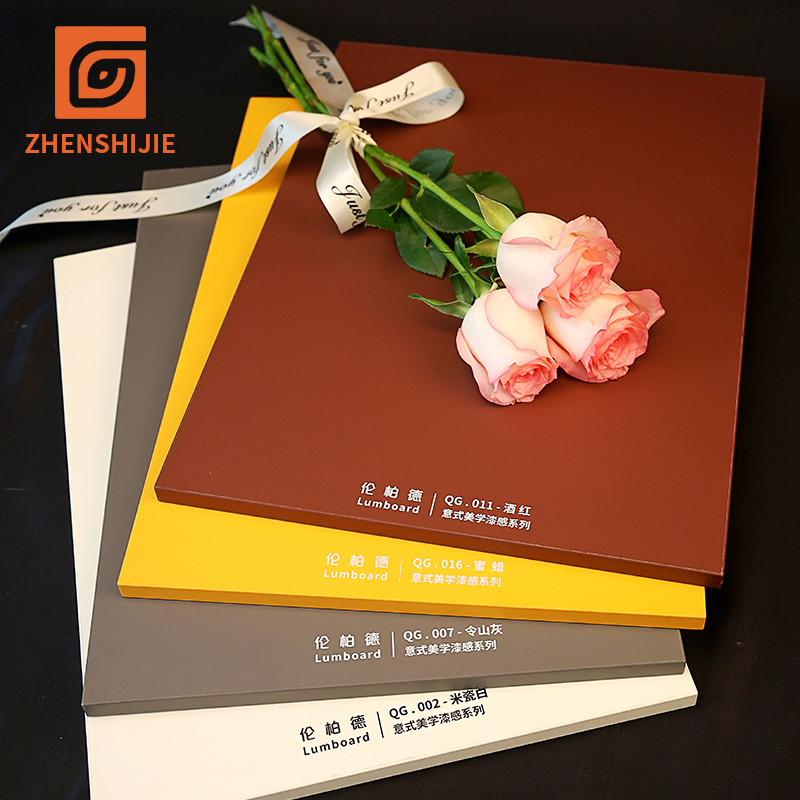
Bij de levering van exportplaten is kleurafwijking een primaire kwaliteitskwestie voor kopers van buitenlandse projecten en meubelfabrikanten. Als een volledige container platen kleurverschillen vertoont, leidt dit tot visuele ongelijkmatigheid in geassembleerde meubels. De gevolgen kunnen bestaan uit kortingen op de betaling of volledige afkeuring van de zending, wat zware kosten met zich meebrengt voor retourverzending, herwerkingskosten en vrachtkostenverliezen. Het begrijpen van de oorzaken van kleurafwijking en het opstellen van gestandaardiseerde inspectieprotocollen zijn cruciaal voor zowel leveranciers als kopers om geschillen te voorkomen en de succesvolle uitvoering van buitenlandse projecten te waarborgen.
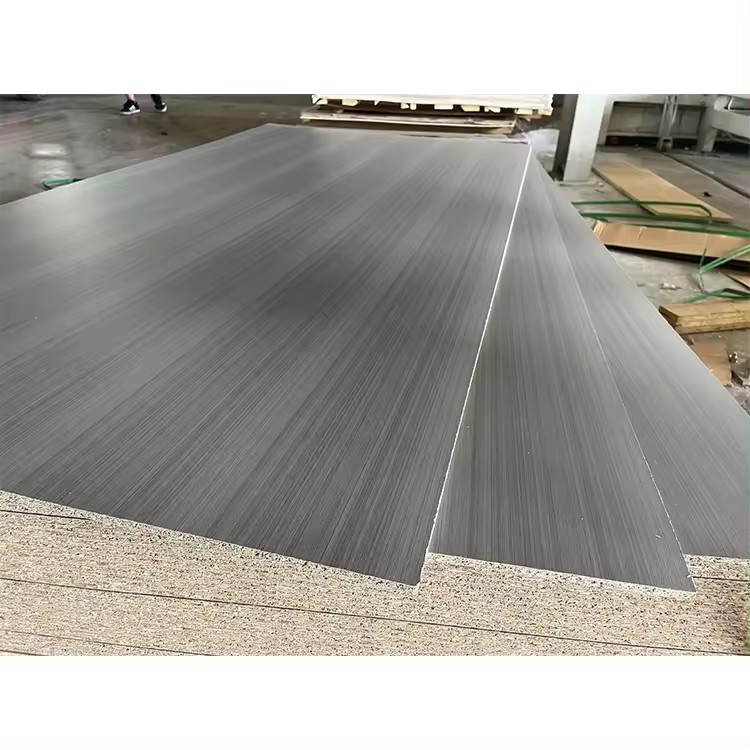
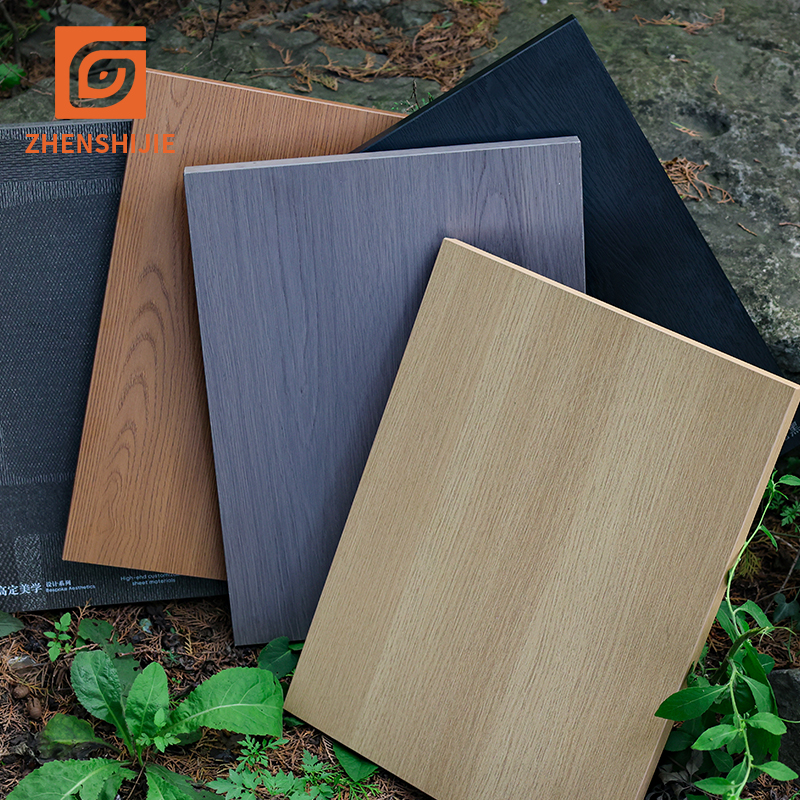
Kleuerverschillen in panelen ontstaan voornamelijk door drie factoren: grondstoffen, productieprocessen en opslag-/verlichtingsomstandigheden. Batch-naar-batch-verschillen in grondstoffen zijn de meest voorkomende oorzaak; kleine schommelingen treden van nature op in het basismateriaal, het decoratieve folie en de basiskleur van decoratief papier tussen verschillende batches. Zelfs wanneer dezelfde kleurcode is gespecificeerd, worden minuscule wijzigingen in pigmentverhoudingen—of dat nu in PET-folie, melamine-geïmpregneerd papier of PVC-laminaatfolie is—zichtbaar op het oppervlak van het paneel. Deze kleurverschillen worden bijzonder duidelijk wanneer grote orders over meerdere batches worden geproduceerd.
Schommelingen in de parameters van het productieproces dragen ook bij aan kleurvariatie. Onstabiele temperatuur, druk of uithoudtijd tijdens de heetpersfase veranderen de kleurweergave van de oppervlaktematerialen. Bijvoorbeeld: te hoge heetpers-temperaturen voor melamineplaten kunnen de oppervlaktekleur donkerder maken, terwijl ongelijkmatige rollertemperaturen tijdens de PET-folielaminering lichte en donkere vlekken kunnen veroorzaken. Kleurinconsistenties ontstaan vaak wanneer productielijnen materiaalrollen wisselen of de productie hervatten na een stilstand.
Het effect van opslag- en belichtingsomstandigheden wordt vaak over het hoofd gezien. Langdurige blootstelling aan intens licht, hoge temperaturen of vochtigheid in magazijnen veroorzaakt veroudering en vervaging van oppervlaktematerialen. Binnen één partij kunnen panelen die dicht bij een raam in zonlicht staan, een merkbaar kleurverschil ontwikkelen ten opzichte van panelen die buiten het licht zijn opgeslagen. Bovendien kunnen lichtbronnen de kleurwaarneming vertekenen: panelen die onder standaard binnenvoorwaarden worden bekeken, verschijnen vaak aanzienlijk anders dan onder natuurlijk licht — een discrepantie die centraal staat bij veel inspectiegeschillen.
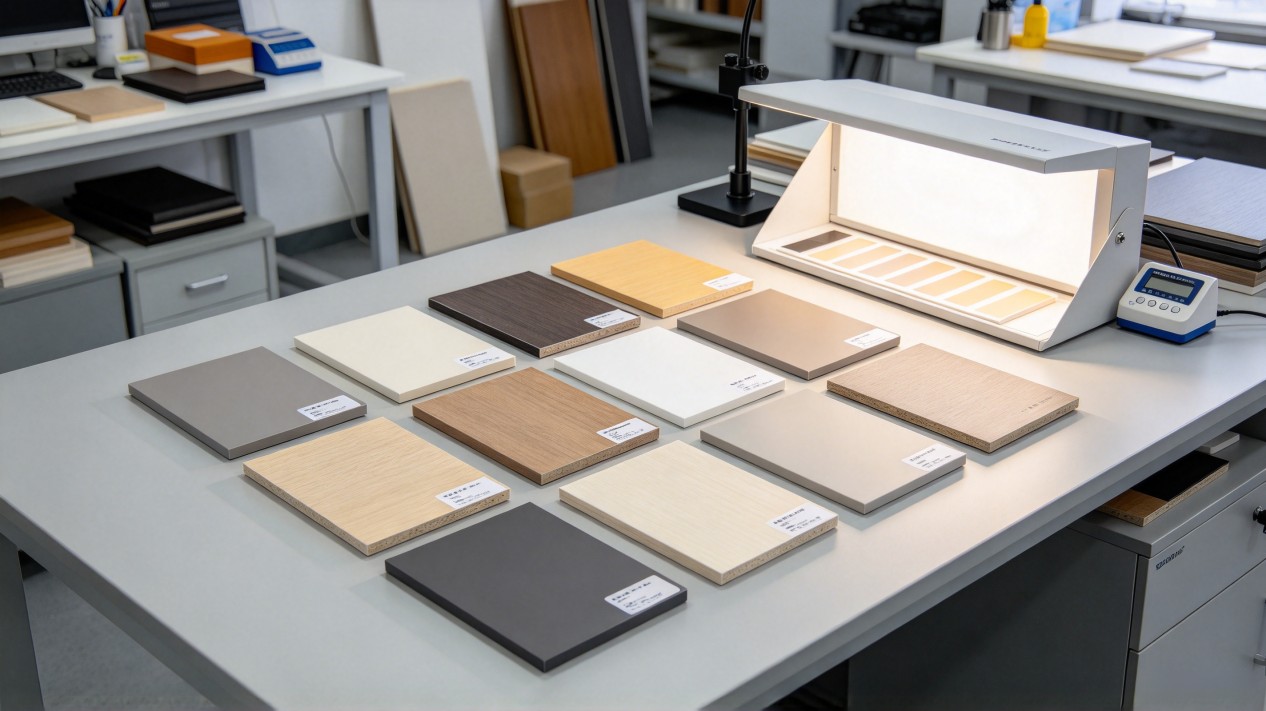
Effectief beheer van kleurvariatie vereist een gestandaardiseerd inspectieproces. Bij het inspecteren van exportbestellingen moet prioriteit worden gegeven aan het gebruik van een standaard kleurafstemkast met een vaste lichtbron; wissel niet heen en weer tussen natuurlijk licht en fluorescentielicht bij vergelijkingen. Tijdens de monstervergelijking moet het te inspecteren paneel plat en uitgelijnd met het door de klant goedgekeurde referentiemonster worden geplaatst, met een consistente kijkhoek en zonder schuine observatie.
Belangrijke praktische punten voor inspecties van exportbestellingen zijn:
1. Voer voor elke zending een steekproef uit om deze te vergelijken met het door de klant goedgekeurde referentiemonster en controleer van tevoren of de kleur binnen een aanvaardbaar bereik valt.
2. Definieer duidelijk de acceptatiegrenzen voor kleurverschillen in het verkoopcontract en informeer de klant van tevoren dat lichte, natuurlijke kleurvariaties in de branche normaal zijn, zodat verwachtingen realistisch blijven.
3. Voor één project de productie en verzending van panelen uit dezelfde partij indien mogelijk coördineren om het mengen van panelen uit verschillende partijen te voorkomen.
4. Zorg ervoor dat het magazijn voor eindproducten beschermd is tegen licht en vocht; houd panelen uit de buurt van directe UV-straling (bijv. in de buurt van ramen) en handhaaf stabiele temperatuur- en vochtigheidsniveaus om verbleking van de oppervlakteafwerking te vertragen.
Veel kopers hebben de misvatting dat panelen met dezelfde kleurcode volledig vrij moeten zijn van kleurverschillen. In de paneelsector is het bereiken van een absoluut nul-kleurverschil moeilijk; natuurlijke variaties in tint en diepte, veroorzaakt door de houtnerf van het substraat, vallen binnen een normaal bereik. Het vaststellen van acceptatiestandaarden via eerder overleg tussen leverancier en koper kan geschillen na levering aanzienlijk verminderen.
Samenvattend is het moeilijk om kleurverschillen in panelen volledig te elimineren, maar ze kunnen binnen een voor de klant aanvaardbare marge worden gehandhaafd door productieparameters te stabiliseren, productie in batches te plannen, kleurinspectieprocedures te standaardiseren en geschikte opslagbescherming toe te passen. Indien leveranciers een uitgebreide procescontrole handhaven en kopers ingaande inspecties uitvoeren, kunnen klachten met betrekking tot kleur tot een minimum worden beperkt, wat zorgt voor een stabiele levering van buitenlandse meubel- en kastprojecten.
 Actueel nieuws
2026-10-15
2026-10-12
2026-10-06
Shandong Zhenshijie — betrouwbare Chinese fabrikant van PET- en melaminefijnhoutpanelen voor kasten, keukens en meubels. MDF, multiplex, spaanplaat en meer — op maat gemaakte afmetingen, structuren en afwerkingen.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. PRIVACYBELEID