EN
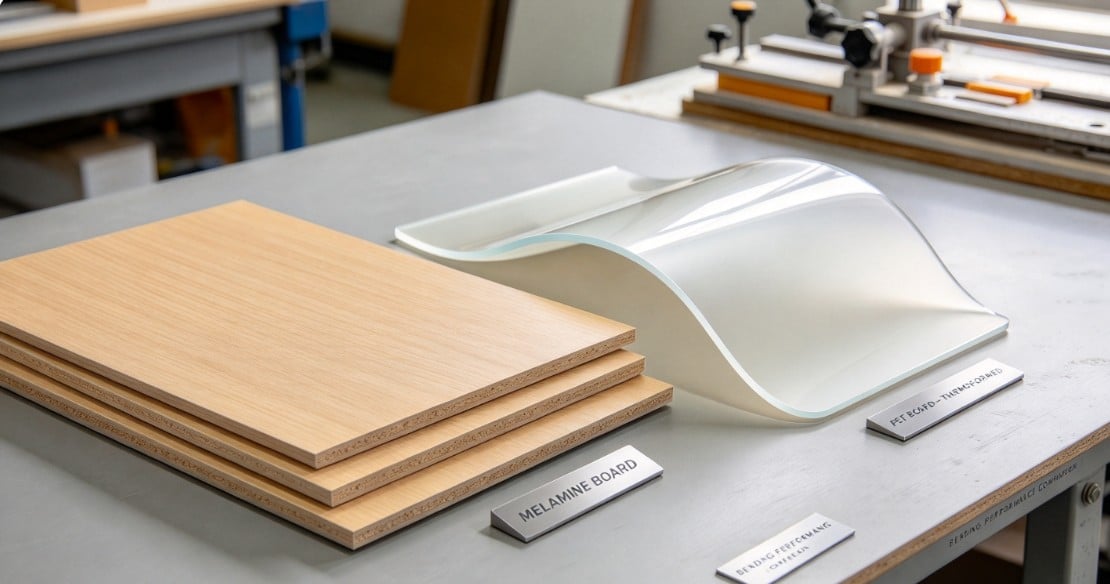
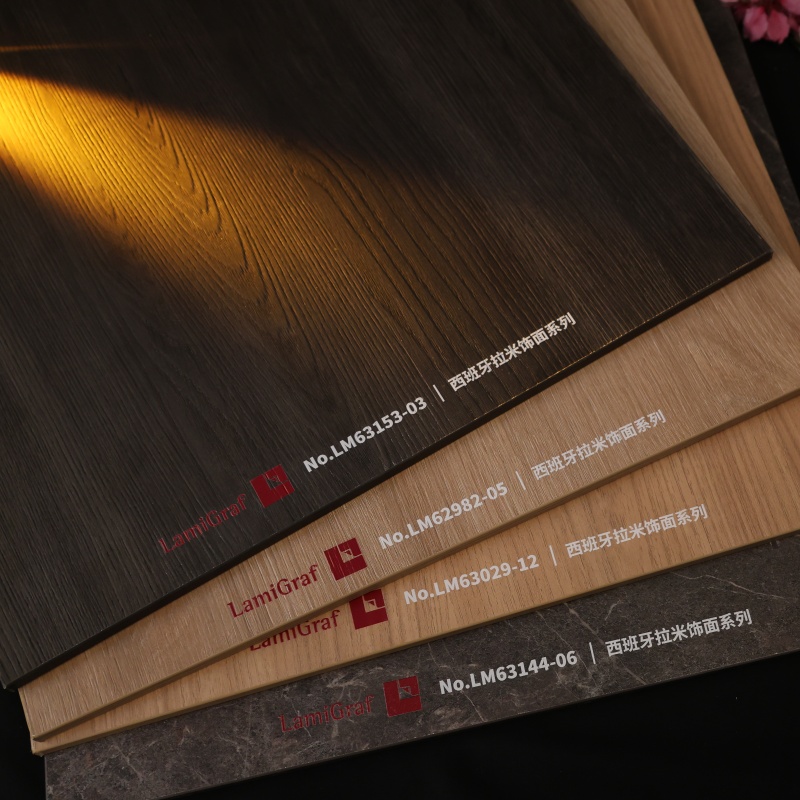
Krumme dørpaneler, buede skapplater og tilpassede veggpaneler er populære designelementer i den globale bransjen for tilpasset møbel og innredning innen hotell- og gjestesektorer. Produsenter stiller ofte spørsmål om melaminbekledde plater eller PET-bekledde plater egner seg for varmebøyning eller omslag, og hvilke vanlige feil som bør unngås under produksjonen. Selv om begge platetyper vanligvis har samme underlag, har overflatematerialene svært ulike egenskaper. Dette fører til store forskjeller i toleranse for varmebøyning og i kvaliteten på den endelige formingen. Å velge feil materiale kan føre til overflatebrudd, kantsprekker eller rynker, og til og med avvisning av hele partier under produksjon.
Underliggende prinsipper for varmebøyning av to typer platematerialer
Melaminplater har et overflatelag av melaminimpregnert papir som er herdet ved høy temperatur og høyt trykk. Når dette melaminlaget først er herdet, blir det svært stivt og har svært lav duktilitet. Standard melaminbekledde plater er ikke egnet for termisk bøyning med stor kurvatur; de er kun egnet for myke, avrundede hjørner eller kantprofiler med stor radius. Å tvinge en bøyning ved høy temperatur vil sannsynligvis føre til at det dekorative overflatelaget sprekker og avslører underlaget. Selv om noen få spesielt modifiserte melamin produkter som finnes på markedet kan tolerere svak bøyning, gir de begrensede designmuligheter, krever lengre levertider og er dyrere.
Overflaten på en PET-dekorativ panel består av en polymer PET-film som har naturlig fleksibilitet og utmerket termisk duktilitet innenfor et optimalt temperaturområde. Dette gjør den til det foretrukne valget for buede dørpaneler og avrundet skaparkonstruksjon. Ved kontrollert oppvarming kan PET-filmen strekkes og deformeres i takt med underlaget; når den så kjøles ned, fastsetter den seg fast i formen. Den resulterende overflaten er motstandsdyktig mot sprekking og har glatte, naturlige overganger langs kurvene. Termobøyning av PET har imidlertid sine begrensninger: hvis krumningsradius er for liten eller temperaturen ikke er nøyaktig regulert, kan det oppstå problemer som overflatehvitning, synlige strekkmerker eller lokal bobling.
Viktige prosessparametre og vanlige feil
1. Behandlingstemperatur: Termobøyning av PET-plater krever nøyaktig temperaturkontroll. Hvis temperaturen er for lav, mangler folien tilstrekkelig duktilitet og blir lett sprukket; hvis den er for høy, kan PET-folien bli for myk, miste glansen eller utvikle en «appelsinskall»-tekstur.
2. Krumbegrensninger: Hver platestyrke har en minimumsbøyderadius. Stramme krumbuer øker behandlingskompleksiteten og risikoen for avfall.
3. Oppsummering av vanlige problemer
Anbefalinger for innkjøp og valg av behandlingsanlegg
| Aspekt | Melaminplater | PET-plater |
| Bøyingsradius | Kun store radiuser / svake krumbuer; egner seg ikke til stram termobøyning | Støtter strammere krumbuer via termobøyning (innenfor minimumsbøyderadius) |
| Overflaterisiko | Høy risiko for sprukkenhet, bobling/avblistering eller fiber-sprekking ved bøyning | Lavere risiko for sprekking; observere strekkmerker, uregelmessig glans eller bobler |
| Kostnad | Kostnadseffektiv; bredt utvalg av mønstre, kortere levertider | Høyere kostnad; mer begrenset utvalg |
| Beste anvendelse | Rettslinjede skap, standard dørpaneler, kvadratiske veggpaneler | Krummede dørpaneler, avrundet veggbekledning, tilpassede formgitt omviklede komponenter |
Sammendrag
Kort sagt: Melaminplater er fremragende for flatoverflatede møbler, men egner seg dårlig for bøyning. PET-plater er det foretrukne valget for buede design; prosessen med varmebøyning er imidlertid svært følsom og krever spesialisert utstyr og operatorkompetanse. Å velge riktig materiale basert på møbelens design fra starten av kan redusere avfallsraten i produksjonen betydelig og sikre problemfri oppfyllelse av utenlandske bestillinger.
 Siste nytt
2026-10-22
2026-10-15
2026-10-12
2026-10-06
Shandong Zhenshijie — Kinas pålitelige produsent av PET- og melaminfoliepaneler for skap, kjøkken og møbler. MDF, sperra, partikkelplate og mer — tilpassede størrelser, strukturer og overflater.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. Personvernpolitikk