EN
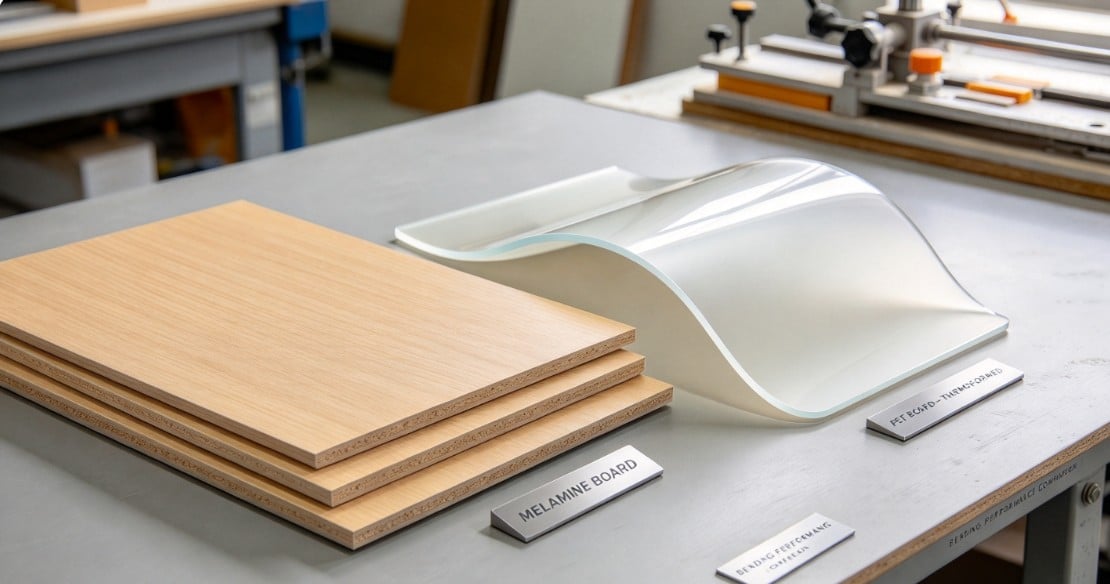
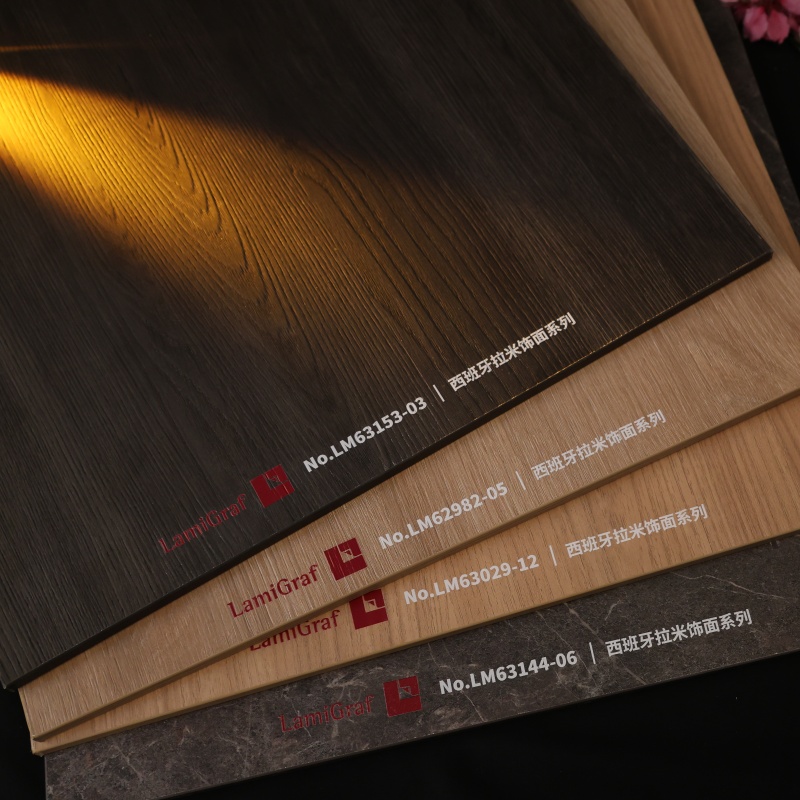
Böjda dörrpaneler, bågformade skåp och anpassade väggnischer är populära designelement inom den globala branschen för specialbyggd möbel och inredning av hotell och andra boendemiljöer. Tillverkare undrar ofta om melaminbelagda paneler eller PET-belagda paneler är lämpliga för värmböjning eller omslag, samt vilka vanliga fallgropar som bör undvikas under produktionen. Även om båda typerna av paneler vanligtvis har samma underlag skiljer sig deras ytmaterial åt avsevärt i egenskaper. Detta leder till stora skillnader i tolerans för värmböjning och slutlig formkvalitet. Att välja fel material kan leda till sprickor i ytan, kantbrytning eller veckbildning – och till och med att hela produktionspartier måste avvisas.
Grundläggande principer för värmböjning av två typer av plåtmaterial
Melaminplattor har ett ytskikt av melaminimpregnerad papper som härdas under hög temperatur och högt tryck. När detta melaminskikt är härdat blir det mycket styvt med mycket dålig duktilitet. Standardmelaminbelagda plattor är inte lämpliga för termisk böjning med stor krökning; de är endast lämpliga för mjuka, avrundade hörn eller kantprofiler med stor radie. Att försöka tvinga en böjning vid höga temperaturer leder troligen till att det dekorativa ytskiktet spricker och exponerar underlaget. Även om några särskilt modifierade melamin produkter finns på marknaden som kan hantera lätt böjning, erbjuder de begränsade designalternativ, kräver längre ledtider och är dyrare.
Ytan på en PET-dekorativ panel består av en polymer PET-film som har inbyggd flexibilitet och utmärkt termisk formbarhet inom ett optimalt temperaturområde. Detta gör den till det föredragna valet för böjda dörrpaneler och rundade skåp. Genom kontrollerad uppvärmning kan PET-filmen sträckas och deformeras i samklang med underlaget; när den svalnar stelnar den fast i sin nya form. Den resulterande ytan är motståndskraftig mot sprickbildning och har släta, naturliga övergångar längs kurvorna. Thermoformningen av PET har dock sina begränsningar: om krökningsradien är för liten eller temperaturen inte är exakt kontrollerad kan problem såsom ytvitning, synliga sträckmärken eller lokala bubblor uppstå.
Viktiga bearbetningsparametrar och vanliga defekter
1. Bearbetningstemperatur: Termoböjning av PET-plattor kräver exakt temperaturreglering. Om temperaturen är för låg saknar folien tillräcklig duktilitet och är benägen att spricka; om den är för hög kan PET-folien bli för mjuk, förlora sin glans eller utveckla en "apelsinskal"-struktur.
2. Krökninggränser: Varje platttjocklek har en minimal böjradie. Stramare krökningar ökar bearbetningskomplexiteten och risken för skrot.
3. Sammanfattning av vanliga problem
Rekommendationer för inköp och urval av bearbetningsanläggningar
| Aspekt | Melaminplattor | PET-skivor |
| Böjningsradius | Endast stora radier / mjuka krökningar; lämpar sig inte för strama termoböjningar | Stödjer stramare krökningar via termoböjning (inom den minimala böjradien) |
| Ytrisk | Högt risk för sprickbildning, bubblor/avskiljning eller fiberdelning vid krökning | Lägre risk för sprickbildning; observera sträckmärken, ojämn glans eller bubblor |
| Kostnad | Kostnadseffektivt; brett mönsterutbud, kortare ledtider | Högre kostnad; mer begränsade alternativ |
| Bästa användning | Raklinjig inredning, standarddörrpaneler, kvadratiska vägpaneler | Böjda dörrpaneler, avrundad vägklädsel, anpassade formade omslutna komponenter |
Sammanfattning
Kort sagt: Melaminplattor är utmärkta för möbler med platta ytor, men lämpar sig inte särskilt bra för böjning. PET-plattor är det föredragna valet för kurvade designlösningar; dock är processen för termisk böjning mycket känslomässig och kräver specialutrustning samt operatörskompetens. Att välja rätt material redan i förväg, baserat på möbelns design, kan avsevärt minska andelen produktionsavfall och säkerställa smidig leverans av utländska beställningar.
 Senaste nytt
2026-10-22
2026-10-15
2026-10-12
2026-10-06
Shandong Zhenshijie — Kinas pålitliga tillverkare av PET- och melaminfolierade paneler för skåp, kök och möbler. MDF, plywood, spånplatta och mer — anpassade mått, strukturer och ytor.
located north of Xiaowan Line, Tanyi Town, Feixian County, Linyi City, Shandong Province.
Copyright © 2026 Shandong Zhenshijie International Trade CO,. LTD All rights reserved. Integritetspolicy